

 BERITA

 Inter World Steel
Kontraktor yang memesan besi beton dalam batang 12 meter sering kaget saat menimbang sisa potongan di akhir proyek. Tonase di surat jalan sesuai, berat bersih yang terpasang juga sesuai gambar, tetapi selisih keduanya bisa mencapai belasan sampai dua puluhan persen. Selisih itu hampir selalu lahir di tahap fabrikasi: cara batang dipotong, ditekuk, dan diberi kode sebelum dirakit.
Artikel ini menjelaskan fabrikasi besi beton dari sudut pandang pembeli material: apa saja tahapannya, aturan tekuk yang harus diikuti, cara menyusun bar bending schedule (BBS), dan cara menghitung berapa batang yang benar-benar perlu dibeli. Contoh perhitungannya memakai angka berat SNI sehingga bisa langsung dipakai untuk mengecek penawaran.
Apa Itu Fabrikasi Besi Beton
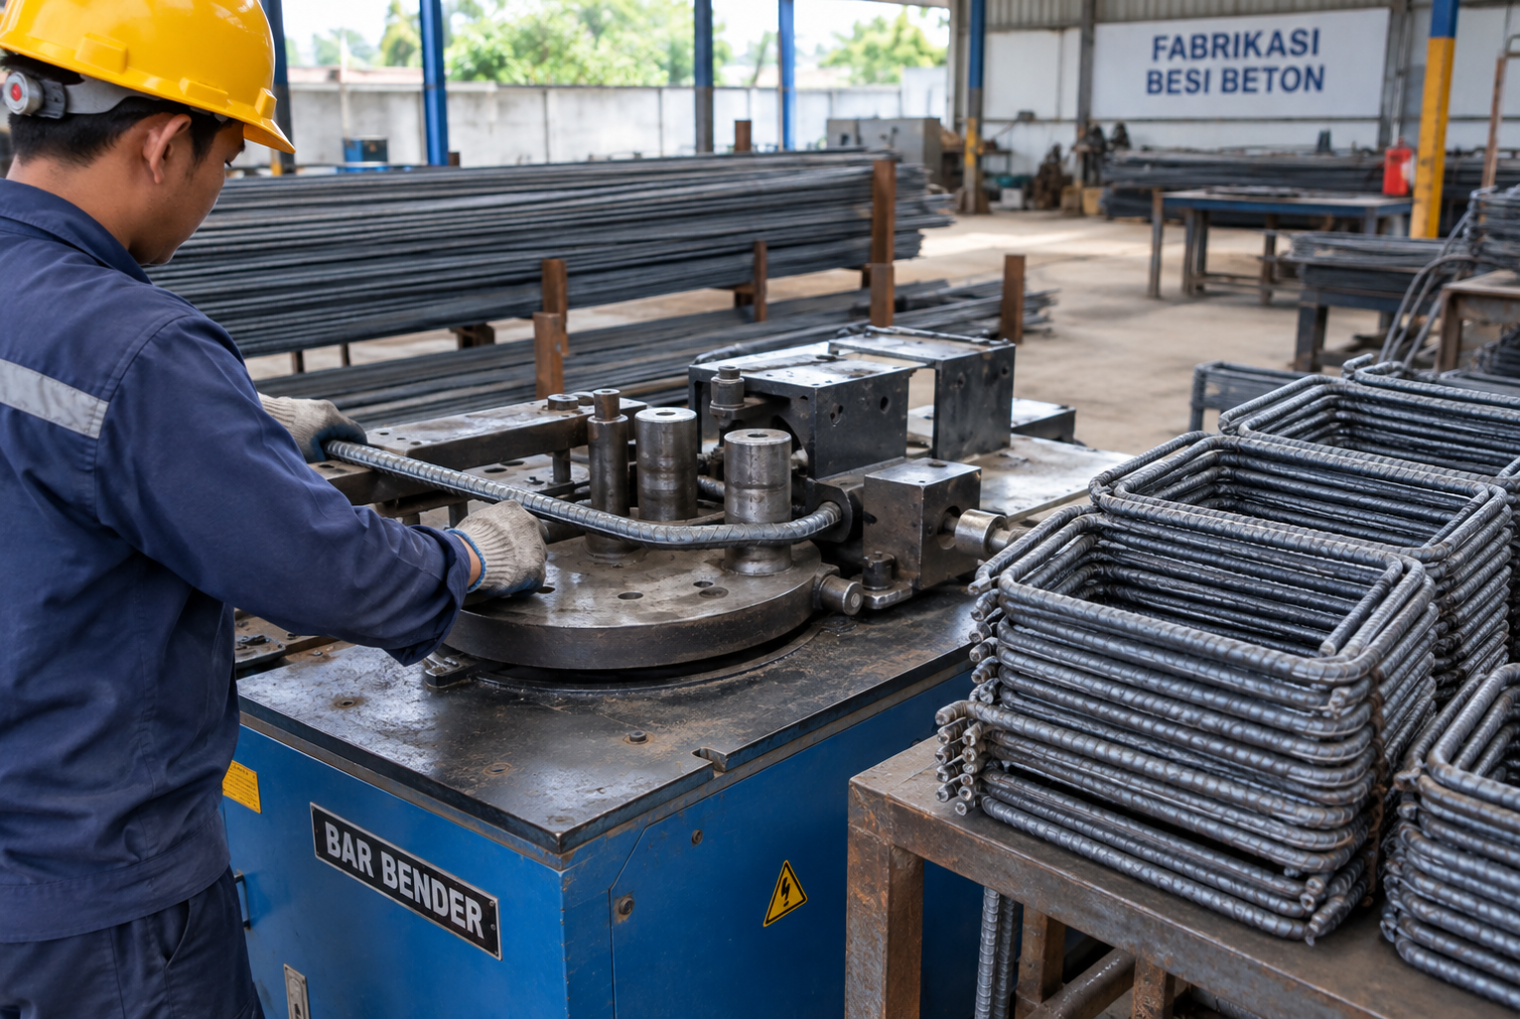
Fabrikasi besi beton adalah proses mengubah batang lurus dari pabrik menjadi potongan siap rakit sesuai gambar kerja struktur. Prosesnya bisa dikerjakan di lokasi proyek dengan bar cutter dan bar bender, atau di bengkel fabrikasi yang mengirim potongan jadi ke proyek.
Tahapan utamanya
- Membaca gambar kerja — menentukan diameter, jumlah, panjang, dan bentuk setiap tulangan.
- Menyusun bar bending schedule — daftar setiap kode tulangan beserta panjang potong dan bentuk tekuknya.
- Optimasi pola potong — mengatur kombinasi potongan dari batang 12 m agar sisa sesedikit mungkin.
- Pemotongan dan penekukan — dengan mesin, mengikuti diameter tekuk minimum.
- Pemberian label dan pengikatan — setiap ikat diberi kode BBS agar tidak tertukar saat perakitan.
Fabrikasi hanya sebaik bahan bakunya. Batang yang diameternya di bawah ukuran atau getas akan retak di titik tekuk, sehingga pemeriksaan mutu bahan dilakukan sebelum batang masuk mesin, bukan sesudah.
Aturan Tekuk yang Wajib Diikuti
Diameter tekuk minimum (diukur di sisi dalam lengkungan) diatur dalam SNI 2847:2019 tentang persyaratan beton struktural. Tekukan yang terlalu tajam membuat serat baja di sisi luar meregang berlebihan dan bisa retak, terutama pada besi ulir bermutu tinggi.
| Jenis tulangan | Diameter batang (db) | Diameter tekuk dalam minimum |
|---|---|---|
| Tulangan utama | D10 – D25 | 6 db |
| Tulangan utama | D29 – D36 | 8 db |
| Sengkang dan pengikat | D16 ke bawah | 4 db |
Untuk panjang kait standar, acuan yang umum dipakai: kait 90° diberi perpanjangan lurus 12 db, kait 180° minimal 4 db atau 65 mm, dan kait sengkang 135° minimal 6 db atau 75 mm. Perencana struktur bisa menetapkan angka yang lebih besar; yang berlaku selalu angka di gambar kerja.
Dua kebiasaan lapangan yang perlu dihindari: memanaskan batang dengan api agar mudah ditekuk, dan meluruskan kembali batang yang salah tekuk. Keduanya mengubah sifat mekanis baja dan tidak diizinkan tanpa persetujuan perencana.
Contoh Bar Bending Schedule
Contoh berikut memakai 10 balok identik. Panjang potong adalah asumsi untuk ilustrasi; panjang sengkang 1,10 m sudah termasuk kedua kaitnya. Berat dihitung dengan rumus SNI 0,006165 × d², yaitu 1,578 kg/m untuk D16 dan 0,617 kg/m untuk D10.
| Kode | Uraian | Diameter | Bentuk | Panjang potong | Jumlah | Panjang total | Berat |
|---|---|---|---|---|---|---|---|
| B1 | Tulangan bawah balok | D16 | Lurus | 4,60 m | 30 | 138,00 m | 217,76 kg |
| B2 | Tulangan atas balok | D16 | Lurus | 4,60 m | 20 | 92,00 m | 145,18 kg |
| S1 | Sengkang | D10 | Sengkang tertutup, kait 135° | 1,10 m | 270 | 297,00 m | 183,25 kg |
| Total berat bersih | 546,19 kg | ||||||
Berat bersih 546,19 kg ini adalah besi yang benar-benar terpasang. Angka inilah yang biasanya muncul di perhitungan volume, padahal yang dibeli selalu lebih banyak.
Menghitung Batang yang Harus Dibeli
Besi beton dijual per batang 12 m, sehingga setiap kode tulangan perlu dipetakan ke pola potong:
- D16 panjang 4,60 m: satu batang menghasilkan 2 potongan (9,20 m) dan sisa 2,80 m. Kebutuhan 50 potongan berarti 25 batang × 18,94 kg = 473,50 kg.
- D10 panjang 1,10 m: satu batang menghasilkan 10 potongan (11,00 m) dan sisa 1,00 m. Kebutuhan 270 potongan berarti 27 batang × 7,40 kg = 199,80 kg.
Total yang dibeli 673,30 kg, sedangkan yang terpasang 546,19 kg. Selisih 127,11 kg atau 18,9% menjadi sisa potongan. Rinciannya timpang: D16 menyisakan 110,56 kg (23,3%), sedangkan D10 hanya 16,55 kg (8,3%).
Pelajarannya: angka sisa sangat bergantung pada panjang potong. Potongan 4,60 m kebetulan tidak cocok dengan batang 12 m. Sisa 2,80 m D16 masih bisa dialokasikan untuk tulangan tumpuan, stek, atau kode lain bila gambar kerja memerlukannya; kalau tidak, ia menjadi besi tua. Karena itu pola potong sebaiknya disusun untuk seluruh proyek sekaligus, bukan per elemen. Untuk menghitung kebutuhan per elemen struktur, lihat juga cara menghitung kebutuhan besi kolom dan balok.
Kesalahan Umum dan Cara Mengecek Bahan Sebelum Difabrikasi
- Tidak menimbang sampel. Timbang beberapa batang dan bandingkan dengan tabel ukuran dan berat besi beton SNI. Batang di bawah ukuran membuat BBS yang benar di atas kertas menjadi kurang kuat di lapangan.
- Tidak meminta dokumen mutu. Minta mill certificate per batch dan cocokkan nomor heat dengan label ikatan. Panduannya ada di cara membaca mill certificate.
- Mencampur kelas mutu. BjTS 420 dan BjTS 520 sekilas mirip. Pisahkan ikatan per kelas mutu sejak bongkar muat agar tidak tertukar di mesin potong.
- Uji tekuk diabaikan. Tekuk satu sampel sesuai diameter minimum di atas. Retak di sisi luar lengkungan adalah tanda bahan harus ditahan dan dikonfirmasi ke pemasok.
- Label hilang. Potongan tanpa kode BBS hampir pasti salah pasang atau terbuang.
Pertanyaan yang Sering Diajukan
Apa beda fabrikasi besi beton dengan pembesian?
Fabrikasi adalah tahap memotong dan menekuk batang menjadi potongan siap pakai. Pembesian adalah tahap merakit dan mengikat potongan itu menjadi rangka tulangan di bekisting. Fabrikasi yang rapi membuat pembesian lebih cepat dan minim salah pasang.
Berapa persen sisa potongan yang wajar?
Tidak ada angka baku karena sangat bergantung pada panjang potong. Pada contoh di atas sisanya 18,9%, sebagian besar dari satu kode tulangan saja. Cara terbaik menekannya adalah menyusun pola potong untuk seluruh BBS proyek, bukan memakai angka asumsi rata-rata.
Apakah besi ulir boleh ditekuk di lapangan?
Boleh, asalkan memakai bar bender dengan diameter tekuk minimum sesuai SNI 2847:2019 dan tanpa dipanaskan. Yang tidak dianjurkan adalah menekuk ulang atau meluruskan batang yang sudah ditekuk.
Apakah Inter World Steel menyediakan jasa potong dan tekuk?
Produk standar kami adalah batang lurus besi beton polos dan ulir bersertifikat SNI 2052:2024. Untuk kebutuhan panjang atau layanan khusus, tanyakan langsung ke tim sales agar mendapat jawaban yang sesuai kondisi proyek Anda.
Dokumen apa yang perlu disiapkan saat memesan untuk fabrikasi?
Rekap kebutuhan per diameter dan kelas mutu dalam satuan batang atau ton, jadwal pengiriman, dan lokasi bongkar. Dengan data itu tim sales dapat mengecek stok dan menyusun penawaran.
Mulai dari Bahan yang Ukurannya Pasti
Perhitungan BBS yang teliti tidak ada artinya bila diameter dan berat batang tidak sesuai standar. PT Inter World Steel Mills Indonesia memproduksi besi beton polos (BjTP) dan ulir (BjTS) di Tangerang dengan sertifikat SNI 2052:2024 serta mill certificate per batch. Lihat spesifikasi produk dan sertifikasi kami, lalu kirimkan rekap kebutuhan proyek Anda melalui halaman Pesan Sekarang untuk meminta penawaran dan cek stok.