

 信息

 Inter World Steel
按12米定尺采购钢筋的承包商,常常在项目结束称量下脚料时感到意外:送货单上的吨位没错,实际安装的净重也与图纸一致,但两者之间的差额可能达到百分之十几甚至二十以上。这部分差额几乎都产生在钢筋加工环节——钢筋在绑扎之前如何切断、弯曲和挂牌。
本文从材料采购方的角度介绍钢筋加工:包括加工流程、必须遵守的弯曲规定、如何编制钢筋下料单(Bar Bending Schedule,BBS),以及如何计算真正需要采购的根数。示例采用SNI标准理论重量,可直接用于核对报价。
什么是钢筋加工
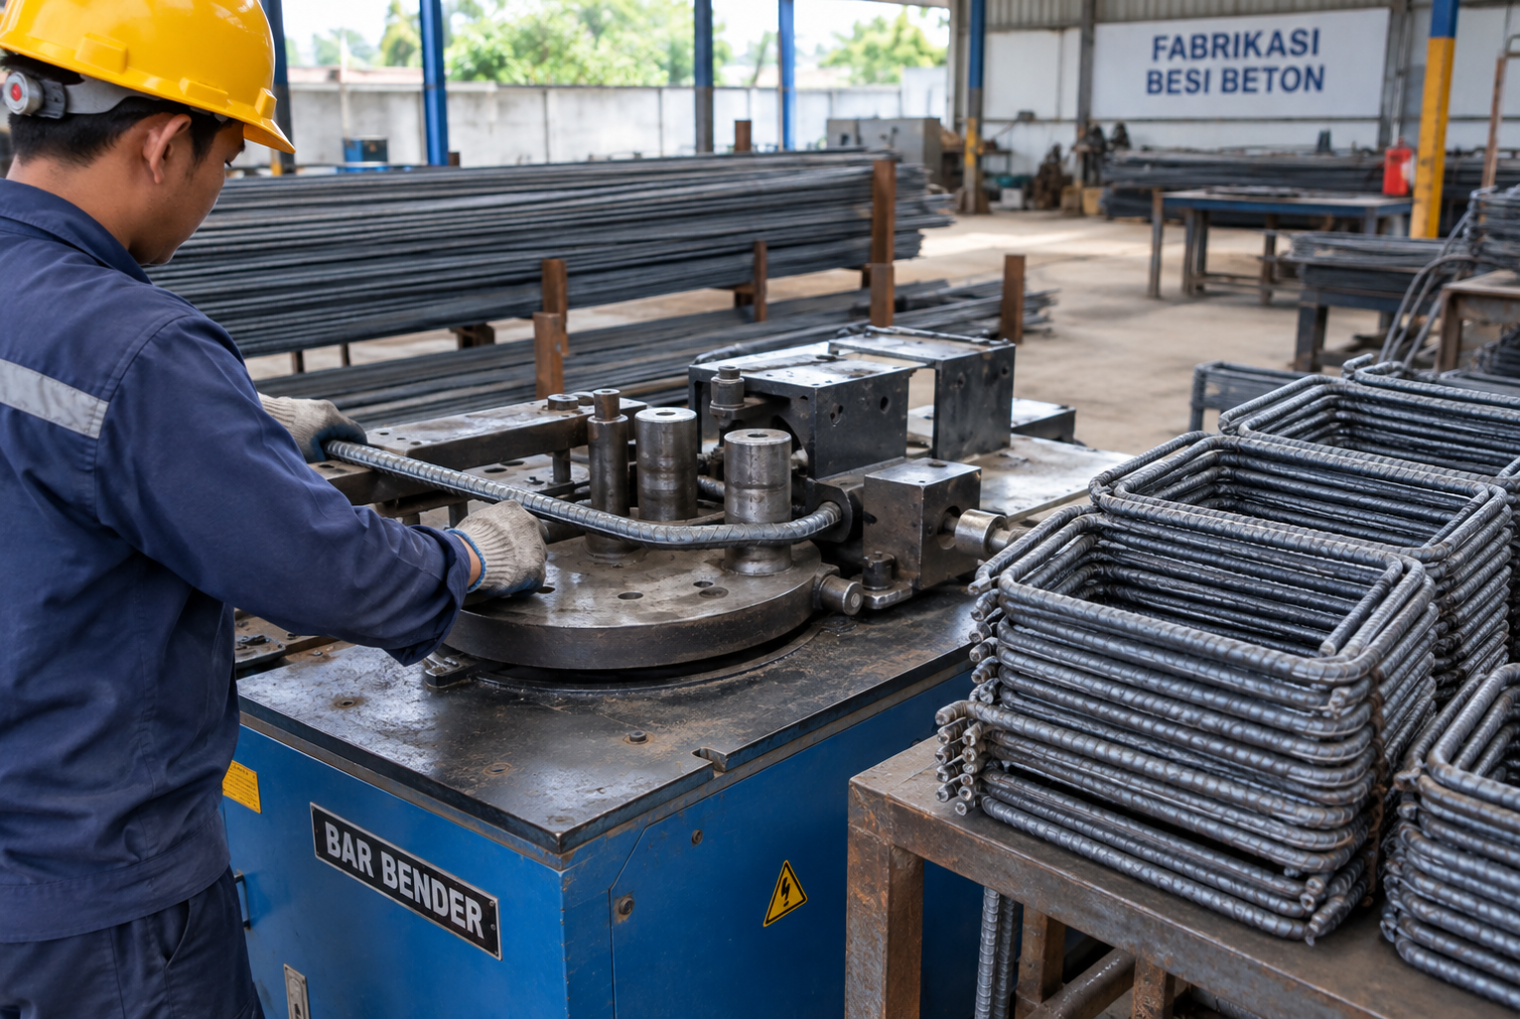
钢筋加工是指按照结构施工图,把钢厂出厂的直条钢筋加工成可直接绑扎的成型钢筋。加工既可以在工地现场用钢筋切断机和弯曲机完成,也可以在钢筋加工厂集中加工后再把成品运到项目。
主要工序
- 识读施工图——确定每根钢筋的直径、数量、长度和形状。
- 编制钢筋下料单——列出每个钢筋编号及其下料长度和弯曲形状。
- 优化下料方案——合理组合12米定尺钢筋的切割段,使下脚料尽量少。
- 切断与弯曲——用机械加工,并遵守最小弯曲直径。
- 挂牌与打捆——每捆钢筋标明下料单编号,避免绑扎时混用。
加工质量取决于原材料。直径负偏差过大或脆性大的钢筋会在弯曲处开裂,因此材料检查必须在钢筋上机之前完成,而不是加工之后。
必须遵守的弯曲规定
最小弯曲直径(按弯弧内侧量测)由印尼结构混凝土规范SNI 2847:2019规定。弯曲过急会使弯弧外侧钢材过度拉伸而产生裂纹,高强度带肋钢筋尤其如此。
| 钢筋类型 | 钢筋直径(db) | 最小弯弧内直径 |
|---|---|---|
| 受力主筋 | D10 – D25 | 6 db |
| 受力主筋 | D29 – D36 | 8 db |
| 箍筋与拉筋 | D16及以下 | 4 db |
标准弯钩的常用要求为:90°弯钩直线段延长12 db;180°弯钩不小于4 db且不小于65 mm;箍筋135°弯钩不小于6 db且不小于75 mm。结构设计师可以规定更大的数值,一切以施工图为准。
现场有两种做法应当避免:用火焰加热钢筋以便弯曲,以及把弯错的钢筋重新调直。这两种做法都会改变钢材的力学性能,未经设计方同意不得采用。
钢筋下料单示例
以下示例为10根相同的梁。下料长度为示意用的假设值;箍筋下料长度1.10米已包含两端弯钩。重量按SNI公式0.006165 × d²计算,即D16为1.578 kg/m,D10为0.617 kg/m。
| 编号 | 说明 | 直径 | 形状 | 下料长度 | 数量 | 总长度 | 重量 |
|---|---|---|---|---|---|---|---|
| B1 | 梁底部纵筋 | D16 | 直条 | 4.60 m | 30 | 138.00 m | 217.76 kg |
| B2 | 梁顶部纵筋 | D16 | 直条 | 4.60 m | 20 | 92.00 m | 145.18 kg |
| S1 | 箍筋 | D10 | 封闭箍,135°弯钩 | 1.10 m | 270 | 297.00 m | 183.25 kg |
| 净重合计 | 546.19 kg | ||||||
净重546.19 kg是实际安装到结构中的钢筋量。工程量计算中通常出现的就是这个数字,但实际采购量总是更多。
计算需要采购的根数
钢筋按12米定尺整根销售,因此每个钢筋编号都需要对应到具体的下料方案:
- D16,下料长度4.60米:每根可切2段(9.20米),余料2.80米。需要50段,即25根 × 18.94 kg = 473.50 kg。
- D10,下料长度1.10米:每根可切10段(11.00米),余料1.00米。需要270段,即27根 × 7.40 kg = 199.80 kg。
采购总量为673.30 kg,而安装量为546.19 kg,差额127.11 kg,即18.9%成为下脚料。其中分布很不均衡:D16余料110.56 kg(23.3%),D10仅余16.55 kg(8.3%)。
由此可见,余料比例在很大程度上取决于下料长度。4.60米的切割段与12米定尺并不匹配。D16的2.80米余料如果图纸上有需要,仍可用于支座附加筋、插筋或其他编号;否则就只能作为废钢。因此下料方案应针对整个项目统一编制,而不是逐个构件安排。按结构构件计算钢筋用量,可参阅柱和梁钢筋用量计算方法。
常见错误及加工前的材料检查
- 不称重抽检。抽取几根钢筋称重,并与SNI钢筋规格与重量表对比。尺寸不足的钢筋会让纸面上正确的下料单在现场变成强度不足的结构。
- 不索取质量文件。每批钢筋都应索取质保书(mill certificate),并核对炉号与捆牌是否一致。具体方法见如何阅读钢筋质保书。
- 不同强度等级混放。BjTS 420与BjTS 520外观相近。从卸货开始就应按等级分开堆放,避免在切断机前混用。
- 省略弯曲试验。按上表的最小弯曲直径弯一根试样。如果弯弧外侧出现裂纹,应暂停使用该批材料并向供应商确认。
- 捆牌丢失。没有下料单编号的成型钢筋几乎必然会装错位置或被浪费。
常见问题
钢筋加工与钢筋绑扎有什么区别?
钢筋加工是把直条钢筋切断、弯曲成可直接使用的成型钢筋;钢筋绑扎是在模板内把这些成型钢筋组装并绑扎成钢筋骨架。加工做得规范,绑扎就更快,安装错误也更少。
下脚料比例多少算合理?
没有统一标准,因为它很大程度上取决于下料长度。上例中余料为18.9%,而且主要来自一个钢筋编号。降低余料的最好办法是针对整个项目的下料单统一优化,而不是套用一个平均损耗率。
带肋钢筋可以在现场弯曲吗?
可以,前提是使用钢筋弯曲机,按SNI 2847:2019规定的最小弯曲直径加工,并且不加热。不建议的是对已弯曲的钢筋进行反复弯折或重新调直。
Inter World Steel是否提供切断和弯曲加工服务?
我们的标准产品是通过SNI 2052:2024认证的光圆和带肋直条钢筋。如需特殊长度或其他服务,请直接咨询我们的销售团队,以获得符合您项目情况的答复。
为加工采购钢筋时需要准备哪些资料?
按直径和强度等级汇总的需求量(根数或吨数)、交货计划以及卸货地点。有了这些信息,销售团队即可查询库存并提供报价。
从尺寸可靠的材料开始
如果钢筋的直径和重量不符合标准,再精细的下料单也失去意义。PT Inter World Steel Mills Indonesia位于唐格朗,生产光圆钢筋(BjTP)和带肋钢筋(BjTS),产品通过SNI 2052:2024认证,并按批次提供质保书。请查看我们的产品规格和认证资质,然后通过立即订购页面提交项目需求,申请报价并查询库存。